


المشاركات الاخيرة
 استخدام اختبارات التسرب وقوة الإغلاق للأكياس الطبية وأنظمة الحواجز المعقمة18-09-2026
 كيف تستخدم أجهزة اختبار التسرب وقوة الإحكام أساليب اضمحلال الفراغ والانفجار والتقشير18-09-2026
 ما الميزات التي تؤثر بشكل أكبر في تكلفة جهاز اختبار قوة الثقب؟17-09-2026
 متطلبات جهاز اختبار التواء براغي العظام للاختبارات الميكانيكية وفق ASTM F54317-09-2026
 معايير جهاز اختبار البراغي ذاتية اللولبة لاختبار عزم الدوران والإدخال وقوة السحب17-09-2026

استخدام اختبارات التسرب وقوة الإغلاق للأكياس الطبية وأنظمة الحاجز المعقم
في مشروع تغليف طبي، لا يُعد الكيس مجرد حاوية. فهو جزء من نظام الحاجز المعقم للمنتج، ويجب أن يظل أداؤه موثوقًا طوال عمليات الإغلاق والتعقيم والنقل والتخزين والمناولة والعرض المعقم. قد يحتوي الكيس الذي يبدو مقبولًا على خط الإنتاج على قناة تسرب أو منطقة إغلاق ضعيفة موضعية أو عيب متعلق بالمادة لا يظهر إلا عند تعرض العبوة للإجهاد.
لهذا السبب، ينبغي النظر في استخدام جهاز اختبار التسرب وقوة الإغلاق في مرحلة مبكرة من مشروع التغليف الطبي بدلًا من إضافته بعد ظهور صعوبات في التحقق. وبالنسبة لمديري المشاريع، لا تقتصر القيمة العملية على الحصول على نتائج قبول أو رفض. إذ يساعد الاختبار المناسب للتسرب وقوة الإغلاق في الربط بين قرارات تصميم العبوة وإعدادات عملية الإغلاق وجودة المورد وأدلة التحقق والتحكم الروتيني في الإنتاج.
نادراً ما تكون خطة الاختبار الأكثر فائدة هي التي تضم أكبر عدد من العينات أو أكبر قدر من المعدات. بل هي الخطة القادرة على الإجابة عن سؤال واضح: أين يمكن أن تُفقد التعقيم، وما مدى احتمال نمط الفشل هذا، وأي طريقة اختبار يمكنها كشفه قبل الإفراج عن المنتج؟
لماذا يصعب غالبًا اكتشاف أعطال الأكياس الطبية أكثر مما هو متوقع
تجمع الأكياس الطبية عادةً بين الأغشية المرنة والمواد المسامية مثل الورق الطبي، والركائز غير المنسوجة، أو المواد من نوع Tyvek. وقد تكون منطقة الإغلاق فيها ضيقة، ويجب أن يكون الإغلاق قويًا بما يكفي لحماية المحتويات مع بقائه قابلاً للتقشير أو للفتح بطريقة محكومة عندما يتطلب الاستخدام المقصود عرضًا معقمًا.
يؤدي ذلك إلى توتر مألوف في تطوير التغليف. فقد يؤدي رفع درجة حرارة الإغلاق أو الضغط أو زمن المكوث إلى تحسين قوة الترابط المقاسة في تجربة ما، لكنه قد يسبب أيضًا تشوهًا أو تلفًا للمادة أو تمزق الألياف أو قوة تقشير مفرطة أو سلوك فتح غير متسق. وقد يؤدي خفض ظروف الإغلاق إلى تحسين قابلية التقشير، لكنه يترك هامشًا محدودًا جدًا للعملية عند تغير درجة حرارة الخط أو اختلاف المواد الواردة من دفعة إلى أخرى.
يبقى الفحص البصري ضروريًا، لكنه غير كافٍ. يمكن للمشغلين تحديد التجاعيد الواضحة والإغلاقات غير المكتملة والتلوث في منطقة الإغلاق أو لفائف المواد غير المحاذاة جيدًا. لكنهم لا يستطيعون تقييم كل قناة مجهرية بصورة موثوقة أو تحديد ما إذا كان الإغلاق سيحافظ على سلامته بعد التعقيم والتوزيع. وهذا مهم بصفة خاصة عند زوايا الأكياس وحول الثنيات وبالقرب من خصائص القطع بالقالب وفي المناطق المتأثرة بالتلوث الجسيمي أو الضغط غير المتساوي الناتج عن فكي الإغلاق المتآكلين.
لذلك، يفصل برنامج الاختبار الجيد بين سؤالين مرتبطين. هل العبوة تتسرب اليوم؟ وهل يتمتع الإغلاق بقوة ميكانيكية متكررة مناسبة لاستخدامه المقصود؟ يتداخل هذان السؤالان، لكن لا يمكن اعتبارهما متكافئين.
اختبارات التسرب واختبارات قوة الإغلاق تكشف مخاطر مختلفة
يهتم اختبار التسرب بسلامة العبوة. وبناءً على شكل العبوة والطريقة المختارة، يمكنه المساعدة في كشف عيوب مثل القنوات والثقوب الدقيقة والإغلاقات غير المكتملة أو المناطق التي لا تحتفظ فيها العبوة بالضغط أو الفراغ كما هو متوقع. ويركز اختبار قوة الإغلاق على القوة اللازمة لفصل واجهة مغلقة وعلى كيفية فشل تلك الواجهة أثناء التقشير.
ويكتسب هذا التمييز أهمية أثناء استكشاف الأعطال وإصلاحها. فقد يحقق الكيس متوسطًا مرتفعًا نسبيًا لنتائج قوة الإغلاق، ومع ذلك يتسرب عبر قناة ضيقة ناتجة عن طية أو حدث تلوث. وعلى العكس، قد لا يُظهر الكيس تسربًا في اختبار معين، لكنه قد ينتج نمطًا منخفضًا جدًا أو شديد التباين لقوة التقشير، مما يشير إلى أن العملية لديها هامش أمان محدود.
عمليًا، ينبغي أن يُرشد الاختباران أحدهما الآخر. فعندما يلاحظ فريق المشروع انخفاض قوة التقشير مع حدوث أعطال عرضية في السلامة، يكون التحقيق المحتمل مختلفًا عن الحالة التي تكون فيها قوة التقشير مستقرة لكن تظهر التسربات عند زاوية محددة من الكيس. قد تشير الحالة الأولى إلى تغير في عملية الإغلاق الحراري أو في سطح المادة. أما الحالة الثانية فقد تشير إلى هندسة الأدوات أو تصنيع الكيس أو تتبع اللفائف أو المناولة الفعلية للعبوات المملوءة.
ابدأ بأنماط الفشل، وليس بالجهاز
تختار فرق المشاريع أحيانًا طريقة اختبار لأنها مألوفة، أو لأن المورد يستخدمها بالفعل، أو لأن جهازًا متاحًا في قسم آخر. قد يكون ذلك منطقيًا، لكنه لا ينبغي أن يحل محل مراجعة مخاطر التغليف. يجب أن تتوافق الطريقة المختارة مع مادة العبوة وهندستها والحاجز المعقم المقصود ونوع العيب محل الاهتمام ومرحلة المشروع.
على سبيل المثال، قد يكون كيس من غشاء شفاف مناسبًا لنوع معين من الفحص البصري أو القائم على الصبغة، بينما يتطلب نظام المواد المسامية طريقة مناسبة لبنية تلك المادة. ولكل من أساليب اضمحلال الفراغ، وانبعاث الفقاعات، واختراق الصبغة، والضغط الداخلي، واختبارات التقشير بالشد نقاط قوة وقيود مختلفة. بعضها مفيد للفحص خلال التطوير، بينما يناسب بعضها الآخر إجراءات مراقبة الجودة المتحقق منها. ولا ينبغي وصف أي طريقة بأنها «أكثر حساسية» بصورة مجردة. تعتمد الحساسية على آلية العيب وظروف الاختبار وبنية العبوة ومعايير القبول المحددة للمشروع.
غالبًا ما تكون معايير مثل ISO 11607 ذات صلة عند التحقق من تغليف الأجهزة الطبية المعقمة نهائيًا، بينما قد يُرجع إلى طرق ASTM لأساليب اختبار محددة، بما في ذلك تقييمات قوة الإغلاق وسلامة العبوة. وينبغي لفرق الجودة والشؤون التنظيمية التحقق من الإصدار المعمول به ومتطلبات العميل ومخاطر المنتج والتوقعات التنظيمية المحلية. يمكن للمعيار أن يوجه العمل، لكنه لا يلغي الحاجة إلى إثبات أن الطريقة المختارة مناسبة لنظام الأكياس الفعلي.
خريطة مخاطر عملية لمشاريع الأكياس
قبل اعتماد المعدات وخطط أخذ العينات نهائيًا، من المفيد رسم مسار العبوة: لفائف المواد الواردة أو الأكياس المشكلة مسبقًا، والتشكيل والتعبئة، والإغلاق الحراري، والتعرض للتعقيم عند الاقتضاء، والتغليف الثانوي، والنقل، والتخزين في المستودعات، والفتح السريري أو المخبري. وفي كل مرحلة، اسأل ما الذي يمكن أن يغير الإغلاق أو ينشئ مسارًا للتسرب.
- العوامل المتعلقة بالمواد: اتساق الطلاء، وتباين سماكة الغشاء، وتلوث السطح، وتوافق مادة الإغلاق، أو التغيرات من دفعة إلى أخرى.
- عوامل عملية الإغلاق: تجانس درجة حرارة الفك، وقابلية تكرار زمن المكوث، وتوزيع الضغط، وأسطح الإغلاق المتآكلة، ودقة التسجيل.
- العوامل المتعلقة بالمنتج: الحواف الحادة، والهواء المحبوس، وانتقال المنتج إلى منطقة الإغلاق، وأبعاد الأكياس غير المعتادة، أو تغيرات ضغط الفراغ العلوي المرتفع.
- العوامل اللاحقة للإغلاق: تأثيرات التعقيم، والانضغاط أثناء التعبئة، والاهتزاز، والسقوط، ودورات تغير درجة الحرارة، وتقنية فتح المشغل.
غالبًا ما يكشف هذا التمرين افتراضًا ضعيفًا: وهو أن الإغلاق هو الجزء الوحيد المهم من نظام الحاجز المعقم. ففي العديد من الأكياس، تظهر الأعطال عند انتقال المواد أو تركّز الإجهاد أو عند مناولة العبوة بعد الإغلاق. وينبغي أن تعكس عينات الاختبار تلك الظروف بدلًا من اقتصارها على أسهل العينات تحضيرًا.
إدماج قوة الإغلاق في التحقق من العملية
يكون اختبار قوة الإغلاق أكثر قيمة عندما يُعامل كأداة لتطوير العملية، وليس مجرد اختبار للإفراج. ففي التجارب المبكرة، يمكن لفرق المشروع استخدام بيانات التقشير لفهم نافذة الإغلاق العملية: نطاق الظروف التي تكون فيها الإغلاقات متسقة وقوية بما يكفي ومناسبة لمتطلبات الفتح. ولا يتمثل الهدف بالضرورة في تحقيق أعلى قراءة للقوة. فقد يكون الإغلاق القوي جدًا غير مرغوب فيه إذا تسبب في تمزق الركيزة بصورة غير متوقعة، أو في تناثر المادة، أو في صعوبة الفتح المعقم.
ينبغي اختيار إعداد اختبار الشد وتهيئته بما يناسب العينة. يؤثر تصميم الماسك وعرض العينة وزاوية التقشير وسرعة الاختبار وطول القياس والتقاط البيانات جميعها في فائدة النتيجة. ومن الأهمية ذاتها أن يسجل الفريق نمط الفشل. إذ يمكن لقيمة رقمية من دون ملاحظة كيفية انفصال الإغلاق أن تخفي تباينًا ذا معنى. فلا يحمل الفشل التماسكي والانفصال اللاصق وتمزق الألياف وتمزق الغشاء والفشل المختلط المعنى الهندسي نفسه.
أثناء التحقق، قيّم ما هو أكثر من المتوسط. فقد يشير التباين الكبير عبر عرض الكيس أو بين التجاويف أو بين الورديات أو عبر اللفة إلى أن العملية غير متمركزة أو أن المعدات لا تتحكم في الحرارة والضغط بالتساوي. قد تبدو المتوسطات مقبولة بينما تكون المواقع الفردية قريبة من الحد الأدنى. ولهذا السبب ينبغي تحديد موقع الاختبار واتجاه العينة في البروتوكول بدلًا من تركهما لتفضيل المشغل.
كيف تساعد اختبارات التسرب عندما يبدو الخط مستقرًا
قد ينتج خط التغليف نتائج مستقرة لقوة الإغلاق ومع ذلك تظهر مشكلات في السلامة. تخيل حالة يكون فيها لفك الإغلاق منطقة صغيرة متضررة، أو تتجعد لفافة الكيس أحيانًا عند دخولها إلى المحطة. قد يتقشر الإغلاق الكلي بشكل طبيعي في اختبار الشد، لكن قد تبقى قناة محلية ضيقة. وهنا بالتحديد يكون اختبار التسرب المكمل مفيدًا.
ويكون اختبار التسرب مفيدًا أيضًا بعد تغيير في العملية يبدو طفيفًا على الورق: مورد جديد للأكياس، أو تركيبة طلاء معدلة، أو أبعاد أكياس متغيرة، أو استبدال فكي الإغلاق، أو تكوين حمولة تعقيم معدّل، أو صندوق شحن معدل. وينبغي لمديري المشاريع الحذر من التعامل مع هذه التغييرات على أنها مستقلة. فأداء التغليف عادةً ما يكون نتيجة تفاعلات بين المواد والمعدات وظروف المناولة.
في أعمال التطوير وتحليل الأسباب الجذرية، قد يكون من المنطقي استخدام أكثر من طريقة واحدة. فقد تساعد طريقة ما في تحديد موضع العيب بصريًا؛ بينما قد تقدم طريقة أخرى أدلة كمية أكثر قابلية للتكرار. وينبغي أن تكون طريقة التحكم الروتيني النهائية عملية لنظام الجودة ومدعومة بتعليمات عمل موثقة ومناسبة لحجم الإنتاج المتوقع. وقد تكون الطريقة المخبرية التي تتطلب تقديرًا مكثفًا من المشغل مفيدة أثناء التحقيق، لكنها أقل ملاءمة لقرارات الإفراج اليومية.
التحكم في المورد: اختبر الكيس المصنّع، وليس شهادة المادة فقط
تُعد شهادات المواد ووثائق المورد مهمة، لكنها لا تثبت بالكامل أن الكيس المصنّع سيؤدي أداءً صحيحًا على خط تغليف محدد. فقد تتصرف الصفيحة المركبة نفسها أو الركيزة المسامية نفسها بصورة مختلفة عند تغير إعدادات تصنيع الأكياس أو هندسة الإغلاق أو ظروف التخزين أو المعالجة السطحية. وإذا كانت الشركة المصنعة للأجهزة الطبية تُغلق الكيس النهائي، فينبغي مراعاة كل من مادة الكيس الواردة واستجابة الإغلاق الفعلية.
قد تتضمن خطة سليمة للتحكم في المورد فحوصات واردة محددة وعينات محتفظ بها ومتطلبات إشعار بالتغيير واختبارات مقارنة عند إدخال دفعات جديدة أو مصادر بديلة. وينبغي أن يعكس مستوى التحكم مخاطر المنتج وسجل المورد. وليس من الضروري اختبار كل سمة محتملة في كل مرة، لكن من المخاطرة الاعتماد على القبول البصري فقط للمواد التي تؤثر مباشرة في الحاجز المعقم.
عند اقتراح تغيير في المورد، قارن العينات تحت إعدادات الإغلاق وظروف الاختبار نفسها قبل افتراض التكافؤ. وإذا احتاجت مادة جديدة إلى نافذة إغلاق مختلفة لتحقيق نتائج مماثلة، فقد لا تكون بديلًا مماثلًا مباشرًا. ويمكن أن يؤثر هذا الاختلاف في نطاق التحقق وتعليمات الإنتاج ومقدار هامش العملية المتاح للمشغلين.
اختيار معدات تدعم المشروع، وليس اختبارًا واحدًا فقط
ينبغي أن يتناسب جهاز اختبار التسرب وقوة الإغلاق مع الطريقة التي تُتخذ بها القرارات عبر مشروع التغليف. بالنسبة لفريق التطوير، قد تكون المرونة في التركيبات وإعدادات الاختبار ومراجعة البيانات ومناولة العينات أكثر فائدة من نظام مهيأ بشكل ضيق. أما بالنسبة لمختبر مراقبة الجودة، فقد تكون قابلية التكرار وإجراءات التشغيل الواضحة ومعلمات الاختبار المضبوطة والسجلات القابلة للتتبع هي الأولوية الأولى.
الأسئلة العملية مباشرة: هل يمكن للمعدات استيعاب أكبر وأصغر مقاسات الأكياس؟ هل التركيبات مناسبة للأغشية المرنة وأكياس المواد المسامية؟ هل يستطيع الفريق إعادة إنتاج ظروف الاختبار المطلوبة؟ هل المخرجات واضحة بما يكفي للتحقيق في النتائج غير الطبيعية؟ ما أنشطة المعايرة والصيانة والتحقق من الطريقة التي ستكون مطلوبة في نظام الجودة بالموقع؟
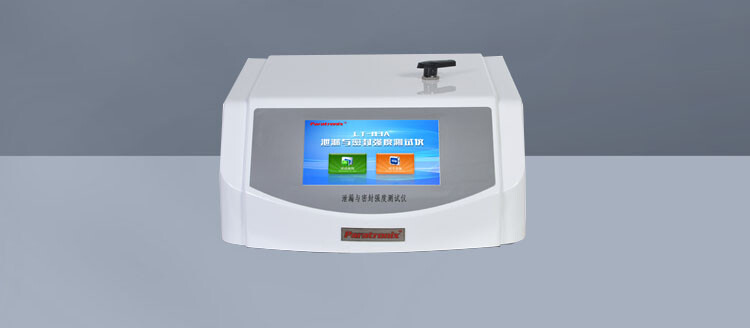
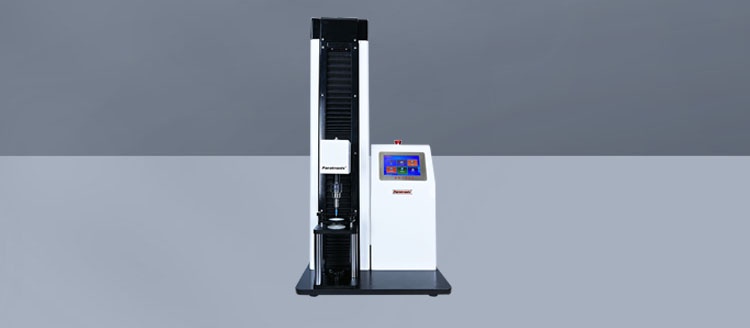
تطور شركة Paratronix Instruments Co., Ltd. أجهزة اختبار التغليف لتطبيقات التغليف الدوائي ومواد التغليف البلاستيكية والمواد عالية الحاجز. وفي مشاريع الأكياس الطبية، غالبًا ما تتمثل فائدة العمل مع مزود ذي خبرة لأجهزة الاختبار في القدرة على مناقشة بنية العبوة ومصدر القلق بشأن الفشل قبل تحديد النظام. وينبغي أن تبدأ التوصية المناسبة بالتطبيق: بنية الكيس، ونوع الإغلاق، والعيب المتوقع، ومرحلة التحقق، وسير عمل إعداد التقارير المطلوب لدى الفريق.
أخطاء اختبار شائعة تخلق إعادة عمل يمكن تجنبها
أحد الأخطاء المتكررة هو تحديد حدود القبول من تجربة مبكرة صغيرة جدًا ثم التعامل مع تلك الحدود على أنها دائمة. قد تكون بيانات التطوير مفيدة، لكن ينبغي أن تعكس معايير القبول متطلبات المنتج ووظيفة العبوة وقدرة الطريقة وفهمًا مبررًا لتباين العملية. وثمة خطأ آخر يتمثل في اختبار الإغلاقات المصنوعة فورًا بعد الإعداد فقط. إذ قد يتغير سلوك آلة الإغلاق بعد التسخين الأولي أو أثناء التشغيلات الطويلة أو بعد التنظيف والصيانة.
كما تقلل الفرق من تقدير أهمية تهيئة العينات. فقد تستجيب مواد التغليف للحرارة والرطوبة، ولا سيما عند وجود ركائز مسامية أو مواد لاصقة. وإذا كانت متطلبات التهيئة ذات صلة بالمادة والطريقة، فوثقها. وإلا فقد يكون الاختلاف المنسوب إلى تغيير إعداد الإغلاق ناتجًا في الواقع عن اختلاف بيئة العينة.
وأخيرًا، لا تعامل اختبار العبوة الفاشل باعتباره حدثًا مخبريًا فقط. تحتاج نتيجة التسرب أو التقشير غير الطبيعية إلى سياق العملية: وقت الإنتاج، والخط، والتجويف أو المسار، ودفعة المادة، ونشاط المشغل، وإعدادات الإغلاق، وحالة الصيانة، وأي مناولة غير عادية. ومن دون هذه المعلومات، لا يستطيع حتى جهاز الاختبار القادر إلا الإبلاغ عن العَرَض.
مسار أكثر موثوقية من تصميم التغليف إلى الإفراج
بالنسبة للأكياس الطبية وأنظمة الحاجز المعقم، يعمل اختبار التسرب واختبار قوة الإغلاق بأفضل صورة كجزء من سلسلة أدلة واحدة. استخدم تحليل المخاطر لتحديد أنماط الفشل المحتملة. واستخدم اختبارات التطوير لتحديد نافذة إغلاق واقعية. وتأكد من بقاء العبوة سليمة بعد الضغوط اللاحقة ذات الصلة. ثم انقل الاختبارات الأكثر أهمية إلى التحكم في المورد والتحقق وإدارة التغيير وقرارات الجودة الروتينية.
الحكم الأساسي بسيط: لا تثبت سلامة العبوة لمجرد أن إغلاقها يبدو جيدًا، كما أن رقم قوة التقشير المرتفع ليس دليلًا على سلامة الحاجز المعقم. تصبح المشاريع أكثر قابلية للدفاع عندما تعكس الاختبارات المختارة العبوة الفعلية وعملية الإنتاج الفعلية والطرق التي يمكن أن يفشل بها أداء الكيس أثناء الاستخدام.
اترك ردا
البحث عن طريق الكلمات الرئيسية